
 English
 русский
 Español
Noticias de la industria
Inicio / Noticias / Noticias de la industria / Descarbonización del cemento: de dónde provienen las emisiones y qué especificar
Pregúntele al gerente de una planta por qué una línea de horno funciona a 760 kcal por kilogramo de clinker mientras que otra cercana quema 1.150, y la captura de carbono no aparecerá en la respuesta. Las etapas del precalentador, la recuperación del enfriador, la humedad de la mezcla cruda, la química de las cenizas de combustible y el mercado local de escoria o cenizas volantes lo harán.
La producción de cemento representa aproximadamente el 8 por ciento de las emisiones globales de CO2, pero la ruta práctica para reducir esa proporción rara vez comienza con un avance de laboratorio. Comienza con una especificación. Para la mayoría de las plantas en operación, la próxima década de progreso mensurable proviene de cuatro cosas que ya se pueden diseñar, cotizar y comprar: eficiencia térmica del horno, sustitución del clinker, eficiencia de molienda y flexibilidad del combustible. La captura es el respaldo que usted mide después de que se haya eliminado todo lo más barato.
Contenido
El CO2 sale de una planta de cemento integrada desde tres lugares diferentes, y sólo dos de ellos responden a cómo se enciende el horno. El tercero es la química: la piedra caliza se calcina en cal y CO2, y ninguna elección de combustible cambia esa reacción.
| Fuente de emisión | acción típica | ¿Qué lo controla realmente? |
|---|---|---|
| Calcinación de piedra caliza (proceso CO2) | 50-60% | Factor de clinker y materias primas alternativas; la captura de necesidades residuales |
| Quema de combustible en horno y calcinador. | 30-40% | Consumo específico de calor, tasa de sustitución térmica, intensidad de carbono del combustible. |
| Electricidad para molinos, ventiladores y transportadores. | 5-10% | Tipo de molino y circuito, eficiencia del ventilador y del variador, intensidad de carbono de la red |
Lea la tabla como un presupuesto. Si las emisiones del proceso representan el 55 por ciento del total, incluso un suministro de combustible perfectamente descarbonizado limita la reducción al 45 por ciento. Una tonelada de clinker también transporta aproximadamente media tonelada de CO2 procedente únicamente de la materia prima. Es por eso que el factor de clinker y la captura están en el centro de toda hoja de ruta seria, y por qué los proyectos de hornos deben juzgarse según el combustible por tonelada de clinker en lugar de las emisiones totales de la planta.
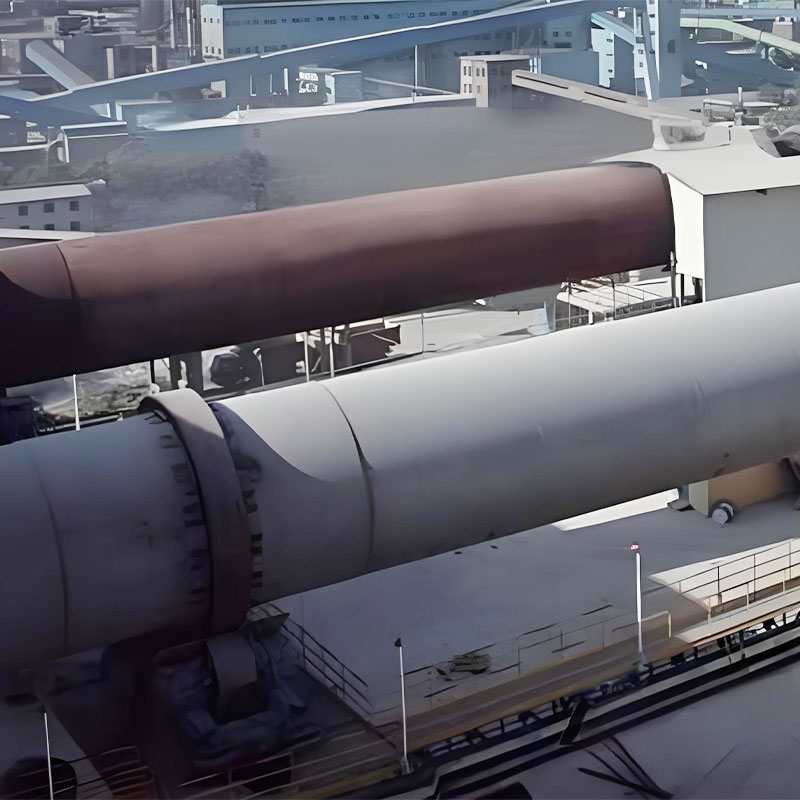
Un horno seco largo sin precalcinador consume normalmente entre 1.200 y 1.500 kcal por kilogramo de clinker. Un precalentador moderno de cinco o seis etapas con calcinador produce aproximadamente 700 a 800 kcal/kg con el mismo clinker. Esa brecha representa entre el 30 y el 40 por ciento de la factura de combustible y una proporción similar del CO2 de la combustión.
Las pérdidas se esconden en lugares predecibles: recuento de etapas y caída de presión del ciclón; la temperatura del gas de salida del precalentador, que cae aproximadamente entre 30 y 50 °C por cada etapa añadida de intercambio de calor; temperatura del aire terciario y recuperación del enfriador de parrilla, que normalmente recupera entre el 65 y el 75 por ciento del calor del clinker; y aire falso aspirado a través de los circuitos de entrada del horno, del enfriador y del molino. La recuperación de calor residual en el gas de salida del precalentador y en el escape del enfriador puede cubrir una porción significativa de la demanda de energía de la planta y funciona mejor en un horno que ya funciona con un bajo consumo de calor específico.
Una precaución práctica: dimensione el precalentador, el calcinador y el enfriador para el combustible que pretende quemar dentro de cinco años, no para el carbón que quema hoy. Los combustibles derivados de residuos necesitan un tiempo de residencia más prolongado, un impulso del quemador diferente y, a menudo, un conducto ascendente más alto para completar la combustión.
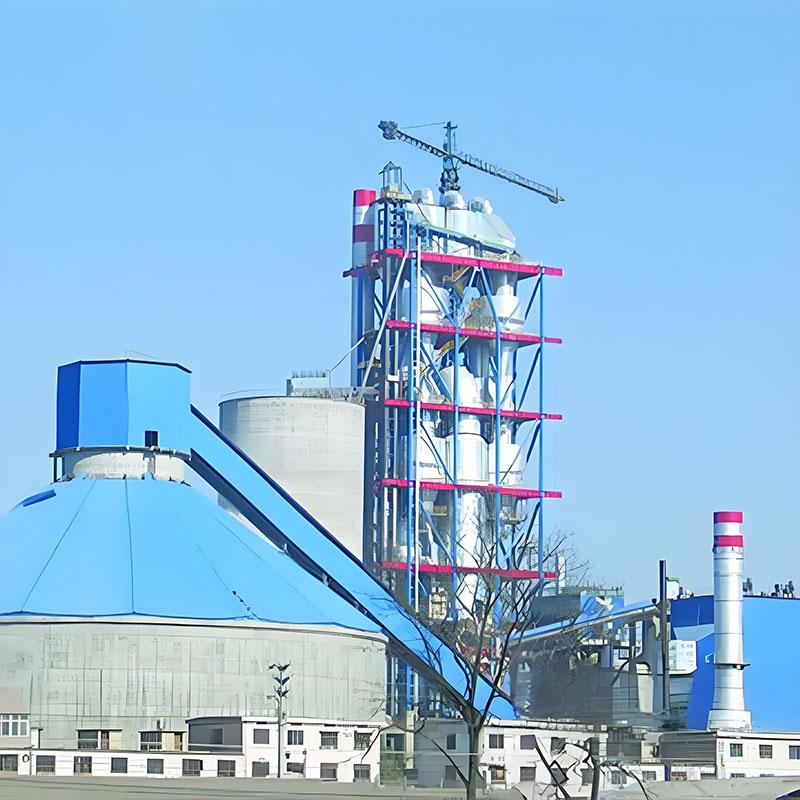
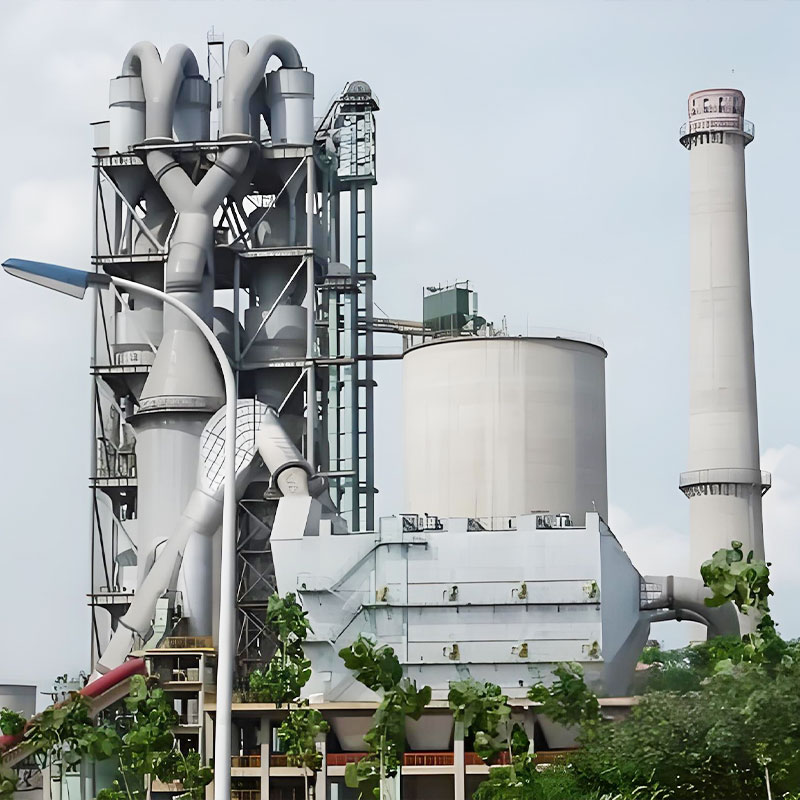 Precalentador En las líneas de producción de cemento, los precalentadores combinan polvo de materia prima con gases de escape de alta temperatura en la cola del horno a través del efecto sinérgico de la suspensión precalentadora... Ver producto →
La relación promedio mundial entre clinker y cemento se sitúa entre 0,70 y 0,75. Cada 0,01 eliminado supone aproximadamente de 8 a 10 kg de CO2 por tonelada de cemento, antes de cualquier cambio de equipo. Las principales opciones y sus límites prácticos:
El techo rara vez es la química. Se trata de aceptación estándar, desarrollo de fuerza a temprana edad y logística. Una planta que no puede secar y moler la escoria consistentemente no obtendrá el beneficio, lo que hace que el circuito del molino, en lugar del horno, sea el cuello de botella en muchos proyectos de sustitución.
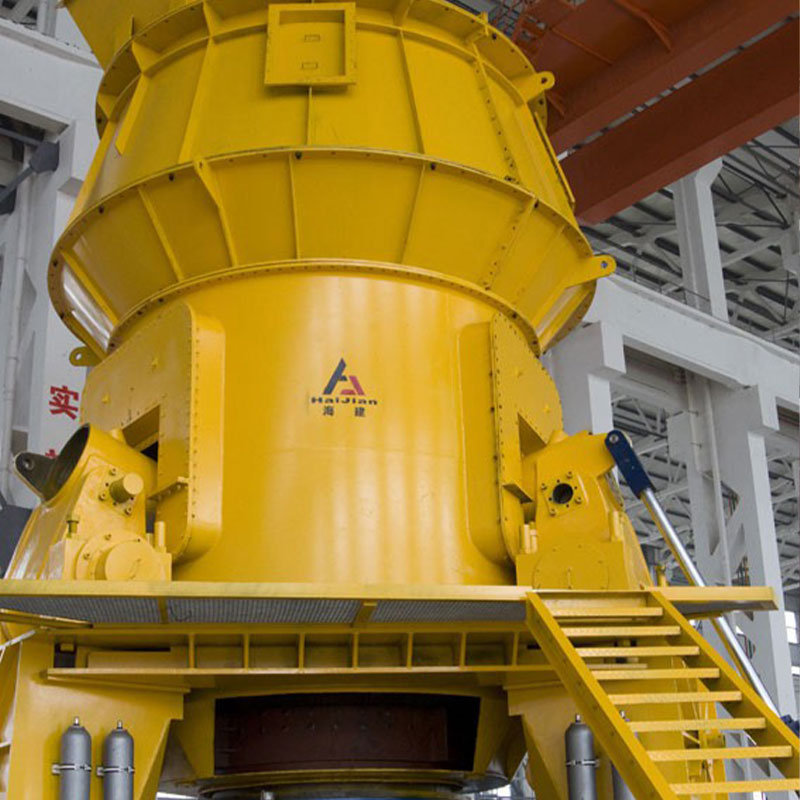
La molienda de cemento suele consumir entre 30 y 40 kWh por tonelada en un circuito de molino de bolas. Una prensa de rodillos o un circuito de molino de rodillos vertical puede reducir la energía específica entre un 30 y un 50 por ciento, y el ahorro se aplica a cada tonelada producida durante los próximos veinte años. La distribución del tamaño de las partículas importa más que el número de finura en un certificado: una distribución bien controlada le permite mantener la resistencia inicial con menos clinker en la mezcla, lo que vincula la molienda directamente con el objetivo de sustitución anterior. La humedad de la materia prima es la otra variable que vale la pena valorar honestamente, porque la tiza o la arcilla húmedas reducirán la potencia de un molino que fue dimensionado basándose en supuestos de alimentación seca.
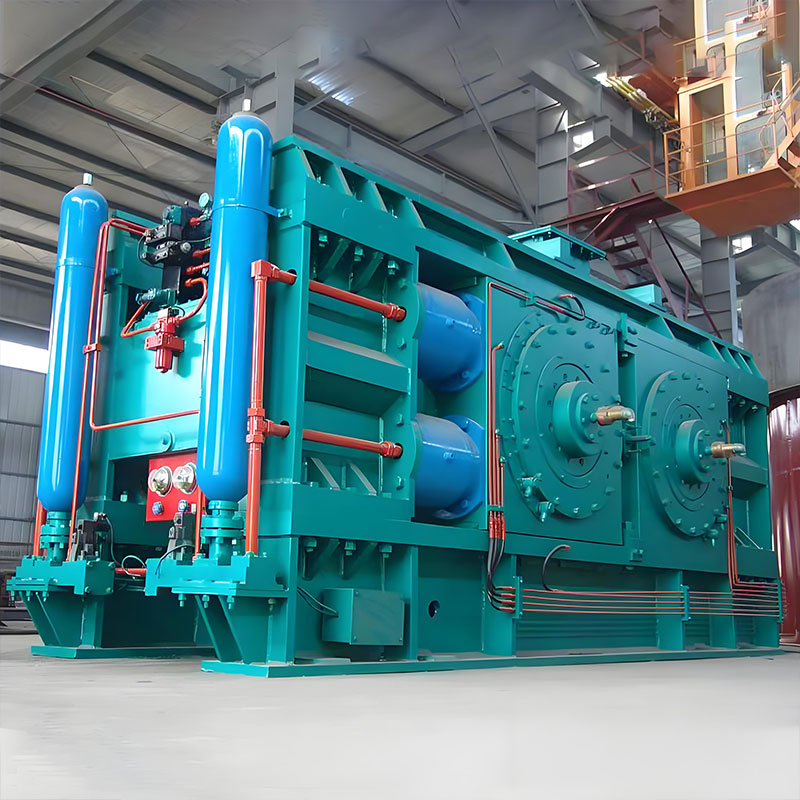
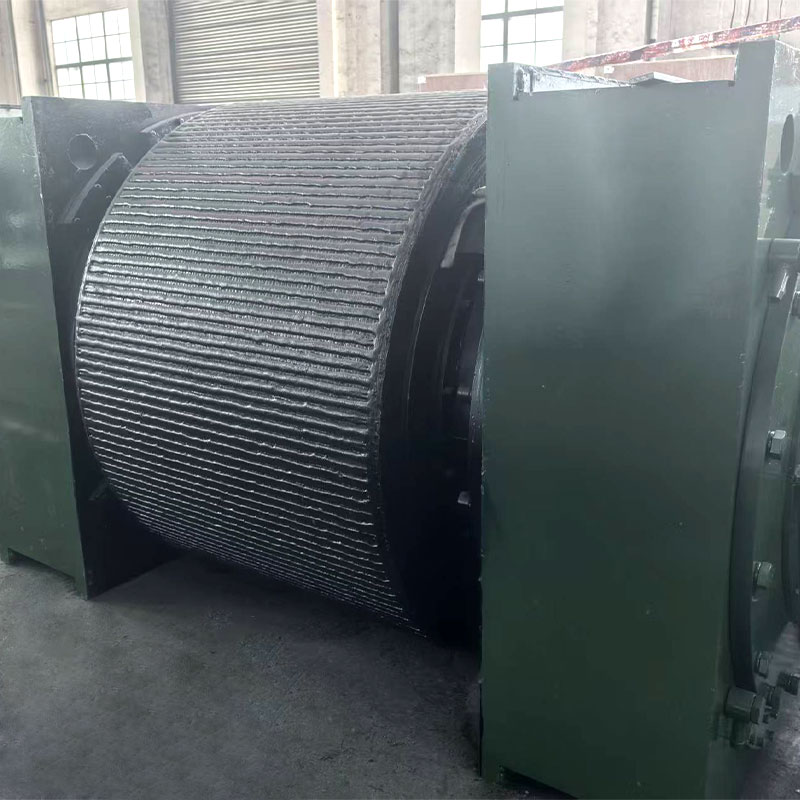 Prensa de rodillos La prensa de rodillos es un nuevo tipo de equipo de molienda de cemento que ahorra energía y se desarrolló a mediados de los años 1980. Puede reemplazar total o parcialmente el sistema de molino de bolas de alta energía... Ver producto →
Las tasas de sustitución térmica varían desde alrededor del 10 por ciento en plantas conservadoras hasta más del 60 por ciento en instalaciones diseñadas para ello. El horno es un reactor tolerante: temperaturas del gas superiores a 1.450 °C, tiempo de residencia prolongado y un ambiente alcalino que une el cloro y el azufre al clinker. Los límites son igualmente reales:
Por lo tanto, la preparación de combustible y el manejo de desechos sólidos no son un proyecto paralelo vinculado a la mejora de un horno; ellos deciden semana tras semana si es posible alcanzar un objetivo de sustitución.
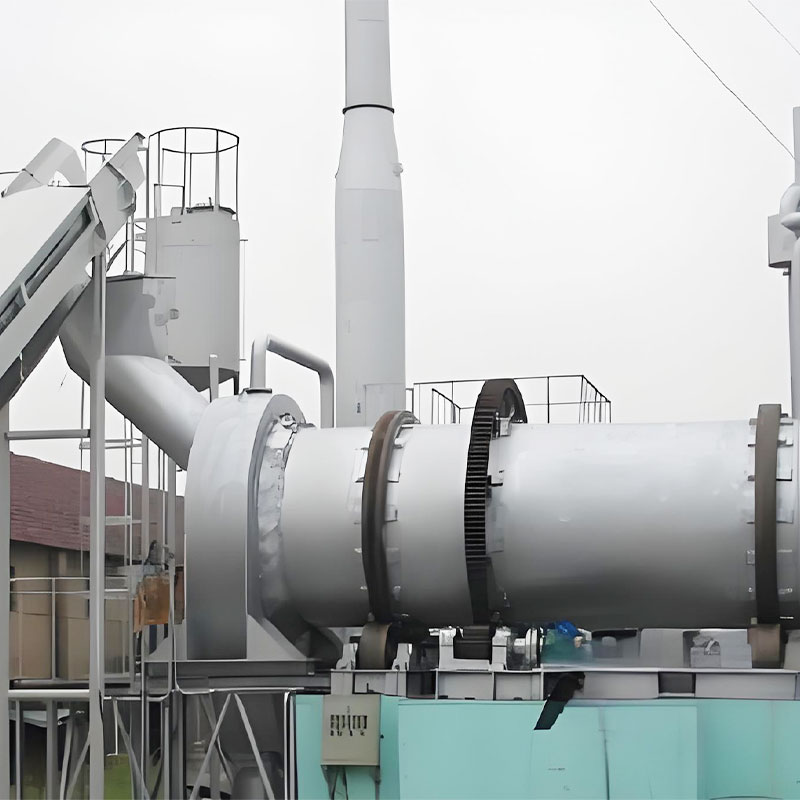 Tratamiento de residuos sólidos El sistema de tratamiento de residuos sólidos tiene una amplia aplicabilidad a los residuos, una alta eficiencia térmica de combustión y una tasa de reducción térmica de residuos ≤3%. La incineración... Ver producto →
Si el CO2 del proceso representa más de la mitad de sus emisiones, el residuo después de la eficiencia y la sustitución es un problema de captura. El trabajo de costos publicado sugiere que la captura puede agregar aproximadamente entre un 20 y un 40 por ciento al precio del cemento, mientras que el efecto sobre el costo total de construcción suele ser sólo uno o dos por ciento, porque el cemento es una pequeña parte del presupuesto de un activo construido. Esa asimetría es el argumento para iniciar los estudios de captura temprano, incluso cuando faltan años para la construcción.
Los calcinadores electrificados, el calentamiento por plasma y microondas y el almacenamiento de energía térmica permanecen en su mayoría a escala piloto o de demostración. También dependen de una red descarbonizada para obtener su declaración de emisiones de carbono, y cambian el perfil de carga eléctrica de la planta, lo que afecta la capacidad del transformador y el diseño de los interruptores de alto voltaje. Son más fáciles de especificar desde el principio que de adaptarlos.
Los objetivos de carbono solo cuentan una vez que aparecen en el lenguaje de compras. Insistir en:
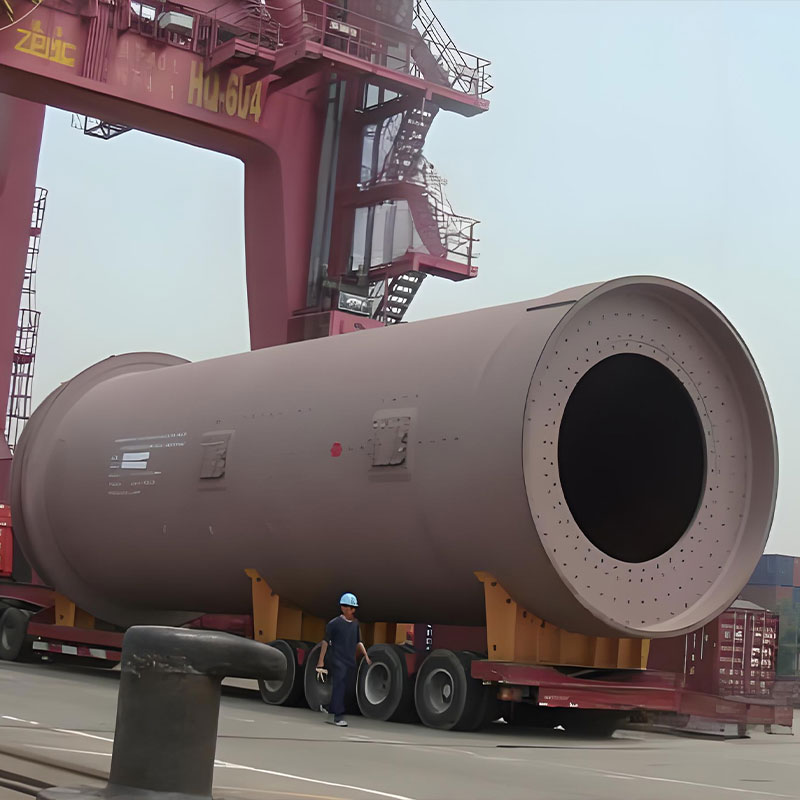
La capacidad de fabricación decide si esas garantías sobreviven al primer disparo. Los cascos de los hornos, los cuerpos de los molinos y los recipientes a presión son fabricaciones de gran diámetro y paredes pesadas, y esta clase de trabajo necesita grandes tornos verticales, talladores de engranajes, grúas pesadas y hornos de alivio de tensiones; El equipo detrás de esa capacidad se describe en nuestra página de fabricación . La disciplina del día a día es igualmente importante y nuestras notas sobre optimización del funcionamiento del horno rotatorio cubrir las cuestiones de estabilidad que deciden si en la práctica se cumple un número garantizado.
La secuencia supera la lista de tecnologías. Audite el horno y cierre primero las pérdidas de aire falso y del enfriador. Aumente la tasa de sustitución hasta el límite que acepte su mercado. Luego impulsar la sustitución de combustibles y la recuperación del calor residual. Sólo entonces se estudiará la captura de las toneladas que quedan. Las plantas que invierten este orden terminan financiando la captura de emisiones que una mejora de la planta podría haber eliminado.
Y mida todo en la misma unidad, CO2 por tonelada de cemento en lugar de por tonelada de clinker, o sus proyectos de sustitución, molienda y combustible reclamarán crédito por la misma reducción.
Se centra en la solución general del sistema de transferencia de puerto de material a granel seco,
Investigación y desarrollo, fabricación y servicio